ホッパーの製作・溶接|プラント・工場設備向けの鋼板ホッパーを歪みを抑えて製作
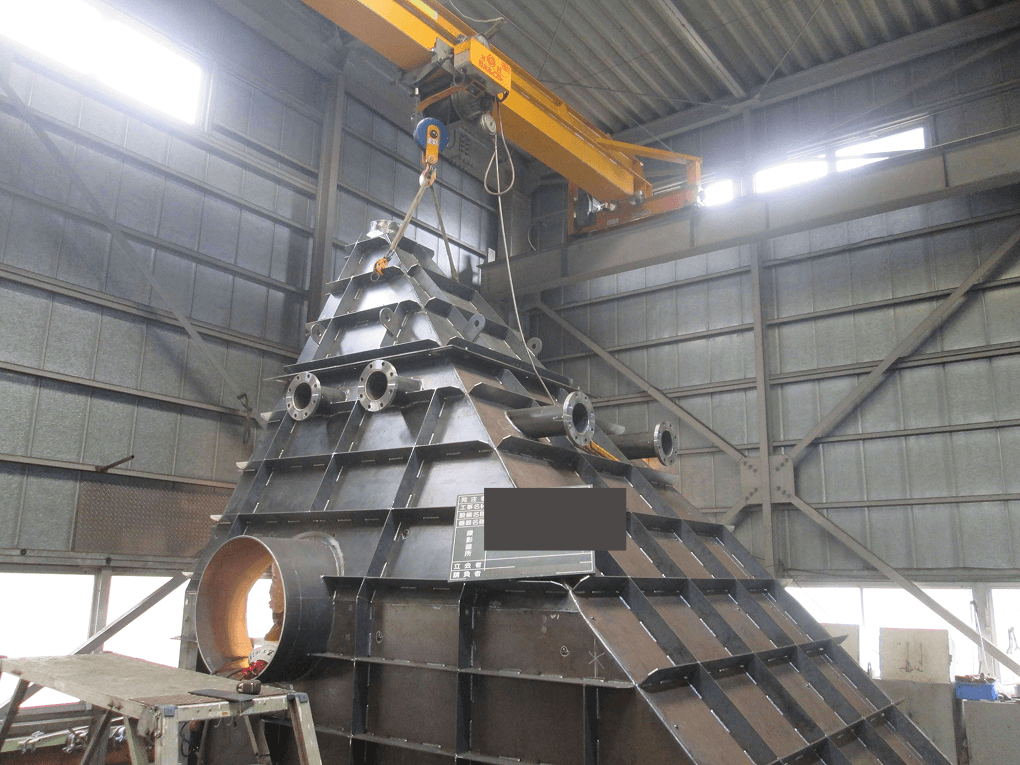
ホッパーは、上から投入された粉体や粒体を受け止め、絞り込んで下へ送るための設備です。形はシンプルに見えますが、内容物・容量・設置場所・接続先の機器がすべて現場ごとに違うため、既製品では寸法が合わず、一品ごとの製作が前提になります。
そして、ホッパーの良し悪しは見た目ではなく、「詰まらずに流れるか」「必要な強度があるか」「上下の機器と正確につながるか」の3点で決まります。
株式会社日本鋼産は、宮城県石巻市の自社工場で、鋼板を溶接で組み上げるホッパー・シュートを製作しています。補強リブ、接続フランジ、配管ノズルまで一体で製作し、防錆塗装までを社内で一貫して行います。
図面はなくても構いません
内容物と、おおよその寸法・容量、設置場所の写真があれば概算をお出しします。
[無料相談・お問い合わせはこちら]お急ぎの方はお電話でどうぞ
(運営の妨げになりますのでお電話での営業はご遠慮ください)0225-98-6155
受付時間 平日 8:00〜17:00
ホッパーとは|受けて、絞り込んで、下へ送る設備
どこで使われているか
工場やプラントでは、次のような場所でホッパーが使われています。
- 原料や材料の投入口
- 集塵機やサイクロンの下部(捕集した粉塵を集めて排出する)
- タンクやビン、サイロの排出部
- コンベヤの乗り継ぎ部
- 焼却設備や乾燥設備の灰・残渣の受け
いずれも「上から落ちてくるものを、決まった一点に集めて下へ渡す」という役割です。
ホッパーとシュートの違い
よく並べて語られるのがシュートです。厳密な区別があるわけではありませんが、一般にはホッパーは「受けて溜める・絞り込む」設備、シュートは「傾けた流路で送る」設備として使い分けられます。実際の設備では、ホッパーの下にシュートがつながり、次の機器へ送るという組み合わせが多く見られます。
主な形状
ホッパーの形状は、設置スペースと内容物の流れやすさから決まります。
- 角錐形(四角錐):製作しやすく、スペースを無駄なく使える。もっとも一般的
- 円錐形:内部に角がなく、材料が残りにくい。円形の機器と接続しやすい
- V形(くさび形):一方向に長い開口部を持つ。コンベヤ上への排出などに用いられる
- 偏心形:片側の壁を垂直に近くした形状。設置スペースに制約がある場合や、流れを片寄せたい場合に用いられる
ホッパーの性能を決める4つのポイント
① 排出角度|詰まるか流れるかを分ける
ホッパー製作でもっとも重要とされるのが、壁面の傾斜角度です。角度が内容物に対して不足していると、次のような不具合が起きます。
- 材料が内壁に残り、排出が終わらない
- 出口の上でアーチ状に固まり、落ちなくなる(ブリッジ)
- 中心部だけが流れて周囲が滞留する(ラットホール)
- 人が棒でつついて落とす、といった作業が日常化する
必要な角度は内容物によって変わります。粒がそろって乾いた材料はよく流れ、細かい粉、湿り気のある材料、粘りのある材料ほど急な角度が必要になるのが一般的な傾向です。逆に言えば、「何を、どのくらいの量、どんな状態で流すのか」がわからないと、適切な形状は決まりません。ご相談の際に最初にお聞きするのはこの点です。
どうしても角度を確保できない設置条件の場合、振動を与える機器(バイブレータ)やノッカーを併用する方法もあります。ただしこれらは対症的な手段であり、まず形状で解決できないかを検討するのが本筋だと考えています。
② 板厚と補強|容量が増えるほど荷重が集中する
ホッパーには、自重に加えて内容物の重量がかかります。容量が大きくなるほど荷重は増え、しかもその荷重は傾斜した壁面から出口付近の一点に向かって集中します。
板厚だけで強度を確保しようとすると、板が厚く重くなり、材料費も搬入の手間も増えます。そこで、外周に補強リブ(アングルや平鋼)を回して、板厚を抑えつつ必要な剛性を確保するのが一般的な作り方です。補強の入れ方は、容量・形状・支持方法によって変わります。
③ 接続部の精度|ここが合わないと現場で納まらない
ホッパーは単体では機能しません。上の機器から受け、下の機器や配管へ渡して初めて役に立ちます。つまり、フランジやノズルの位置・寸法・ボルト穴の精度が出ていないと、現場で取り付かないということです。
当社では、設備架台などの製作でも同じ考え方をとっており、取り合い部の精度が製作の要になると捉えています(設備架台・機器架台の製作)。既設設備との接続で寸法が読み切れない場合は、現地を確認し、実測に基づいて製作します。
④ 材質と表面処理|設置環境から決める
屋内か屋外か、内容物が湿っているか、腐食性があるか、粉塵が舞う環境か——設置条件によって適した材質と仕上げは変わります。当社ではSS(鉄)とSUS(ステンレス)のどちらでも製作に対応しています。
鉄で製作する場合は、下地処理から防錆塗装、仕上げ塗装まで自社で行います。一方、内容物に腐食性がある場合や、水洗いを行う環境、衛生面の要求がある場合には、ステンレスが選ばれることもあります。どちらが適しているかは、内容物と設置環境をうかがったうえでご相談させてください。
鋼板ホッパーの溶接で気をつけていること
ホッパーの溶接というと、ステンレス薄板のTIG溶接やビードカット、バフ研磨の話が多く見つかります。ただ、工場・プラント設備で使う鋼板のホッパーは、板が厚く寸法も大きいため、気をつける点が変わってきます。要点は「熱」と「取り合い」の2つです。
① 溶接の熱による歪みを見込む
鋼板は溶接すると熱で伸び、冷えると縮みます。板が厚く、溶接する長さが長いほど熱が溜まり、歪みも大きくなります。ホッパーは斜めの板を突き合わせて組む形状のため、歪むと出口の寸法や、上下のフランジの位置がずれてしまいます。
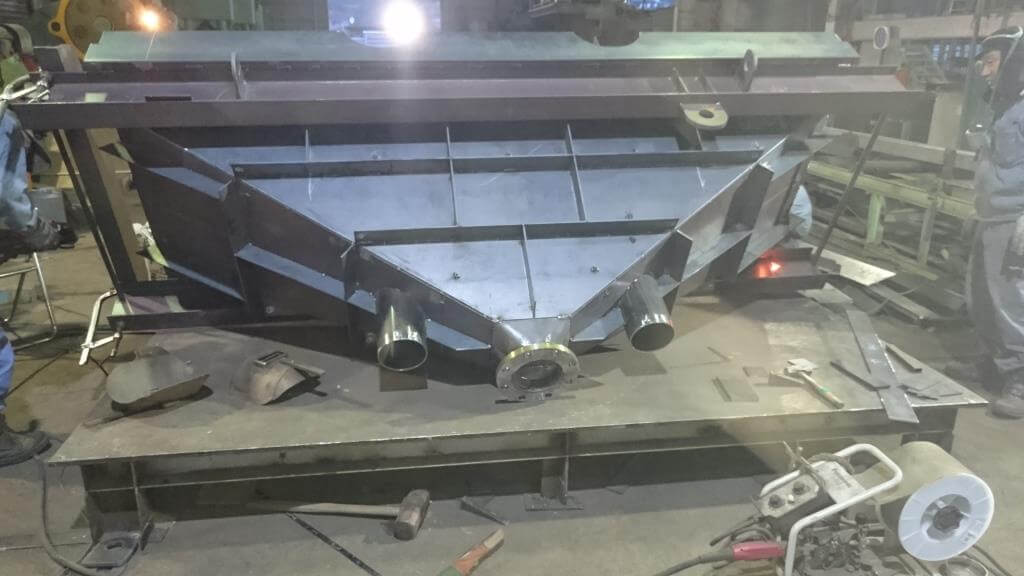
当社では、大きなホッパーを組むときに、クレーンで吊って反転させながら溶接しています。片側だけを続けて溶接すると熱が偏って歪みが出やすくなるため、向きを変えながら進めることで熱の入り方を均すようにしています。この記事の下にある「ホッパーの製作実例」の写真は、その反転作業の途中を写したものです。
② 内容物が当たる面に継ぎ目を置かない
投入物が落ちてぶつかる面に溶接の継ぎ目があると、ビード(溶接の盛り上がり)が摩耗の起点になり、詰まりの原因にもなります。これは材質を問わず同じで、鋼板ホッパーでも、板の割り付けを決める段階で「どこに継ぎ目が来るか」を考えておく必要があります。落下面を避けられない場合は、内面のビードを平らに仕上げる方法もあります。
③ 補強リブ・フランジ・ノズルの溶接と取り合い
ホッパー本体ができても、フランジの面が平らに出ていなければ、相手の機器や配管とボルトで締めたときに隙間が出ます。フランジやノズルは、本体の歪みが落ち着いたあとに取り付け、面の平面度と穴の位置を確認しながら溶接します。外周に回す補強リブも同様で、リブを溶接する熱で本体が動くことがあるため、順序を考えて進めます。
④ 漏れと外観の確認
粉体を扱うホッパーでは、溶接の隙間から粉が漏れます。液体であれば、わずかなピンホールでも漏れます。溶接後は継ぎ目を確認し、必要に応じて補修します。外観については、スパッタ(溶接時に飛び散った金属粒)を除去し、塗装の下地になる面を整えます。
⑤ 塗装の前にやること
鋼板ホッパーは、溶接が終わったあとに防錆塗装をして仕上げます。塗装の持ちは下地で決まるため、スパッタや溶接のスラグ(溶接時にできる被膜)を落とし、油分や錆を除去してから塗装に入ります。当社では下地処理から防錆塗装、仕上げ塗装まで自社工場で行っています。
図面がなくても、現場の写真とおおよその寸法が分かれば概算をお出しします。
メールで問い合わせる / お電話は 0225-98-6155(平日 8:00〜17:00)
当社が製作できるホッパー・シュート
鋼板の切断・曲げ・溶接による製缶
角錐形・円錐形・V形など、図面や現物に合わせて鋼板から製作します。切断、穴あけ、曲げ、溶接まで自社工場で行います。
補強リブ・フランジ・ノズル・点検口まで一体製作
本体だけでなく、外周の補強リブ、ガスケットを挟む接続フランジ、配管用のノズル、吊り上げ用のピースまで一体で製作します。点検口やのぞき窓の取り付けについてもご相談ください。
大型品の分割構造と工場内仮組み
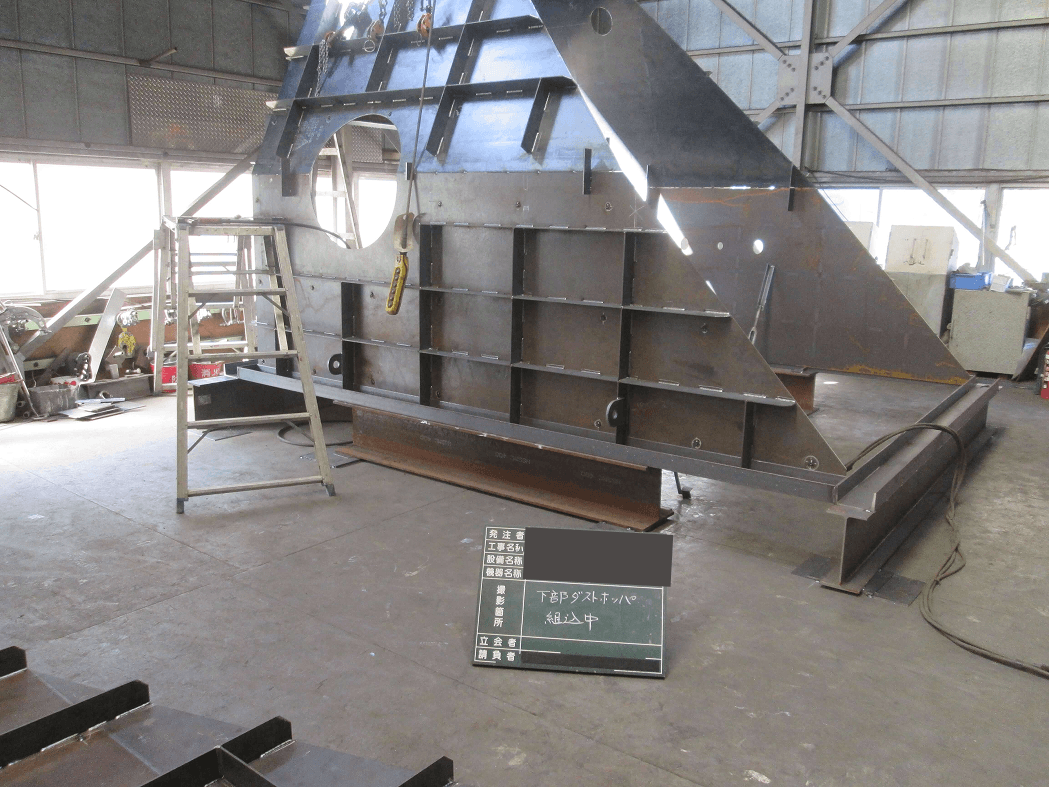
大きなホッパーは、そのままの形では搬入できないことがあります。搬入経路や据付手順に合わせてボルト接合で分割できる構造での製作に対応しています。必要に応じて工場内で仮組みを行い、寸法と取り合いを確認したうえで出荷します。
部材符号による管理
分割して納める場合、現場でどの部材がどこに付くのかわからなくなると、据付は一気に滞ります。加工した部材の一つひとつに部材符号を記入して管理し、図面と照合しながら組み立てられる状態でお届けしています。
防錆塗装までの一貫対応
下地処理から防錆塗装、仕上げ塗装まで自社で対応します。設計から製作、塗装まで社内で完結する体制のため、工程間の待ち時間が発生しません。
1基から、同型複数基まで
1基のみのご依頼にも、同じ仕様をまとめて製作するご依頼にも対応しています。
製作の流れ
| 工程 | 内容 |
|---|---|
| ① ご相談 | 内容物、おおよその寸法・容量、設置場所の写真をお送りいただきます |
| ② 概算のご提示 | 内容を確認し、概算をお出しします |
| ③ 現地確認・実測 | 既設との取り合いがある場合は現地を確認します |
| ④ お見積り | 仕様と寸法を確定したうえで正式なお見積りをご提示します |
| ⑤ 製作 | 切断・曲げ・溶接を自社工場で行います。必要に応じて仮組みを実施 |
| ⑥ 塗装 | 下地処理から防錆・仕上げ塗装まで自社で行います |
| ⑦ 納品・据付 | 納品のみ、据付までのいずれにも対応します |
なお、現地工事もあわせて承っています。製作だけを依頼したい、据付まで任せたい、既設の撤去や取り合いの調整から相談したい——いずれの形にも対応できますので、ご希望をお知らせください。
ホッパーの製作実例
プラント設備向けに製作したV形ホッパの例です。鋼板を溶接で組み上げ、外周に補強のフレームを回し、下部に接続フランジと配管ノズルを設けています。接続先の機器との取り合い寸法に合わせて製作しました。
ホッパーの製作でよくあるご相談
図面が残っていない
長く使われている設備ほど、当時の図面が見当たらないというケースは少なくありません。図面がない状態からのご相談にも対応しています。現物の確認や現地実測から、製作に必要な寸法をこちらで起こします。
既設の設備を止められる期間が短い
据付のために設備を止められる時間が限られているという制約は、工場・プラントでは一般的です。工場側で可能な限り製作と仮組みを済ませ、現地での作業を短縮できる構成でご提案します。
搬入経路が狭い
通路や扉の寸法、クレーンの有無など、搬入の条件をお知らせください。分割の位置と数を、搬入経路と据付手順から逆算して決めます。
まず概算だけ知りたい
内容物とおおよその寸法・容量、設置場所の写真があれば概算をお出しします。正式なお見積りの前段階として、判断の材料にお使いください。
材料を支給したい、加工だけ頼みたい
材料支給でのご依頼、加工のみ・製作のみのご依頼にも対応しています。
ホッパーの製作についてよくある質問
Q. どのくらいの大きさまで対応できますか?
A. 形状や分割構造の取り方によって変わります。搬入・据付の条件も含めてご相談ください。
Q. ステンレスでの製作もできますか?
A. 対応しています。当社ではSS(鉄)とSUS(ステンレス)のどちらでも製作を承っています。内容物や設置環境に応じて、適した材質をご相談ください。
Q. 据付まで対応してもらえますか?
A. 製作のみ、据付まで、いずれにも対応しています。機器据付のページもご覧ください。
Q. 詰まりに困っている既設のホッパーを改造できますか?
A. 内容によります。現状を確認したうえで、内面への板の追加、角度の変更、出口寸法の変更など、考えられる対応をご提案します。まずは現状の写真と、どんな詰まり方をするかをお知らせください。
Q. 1基だけの製作も依頼できますか?
A. 可能です。1基からのご依頼を承っています。
Q. 塗装の仕様は指定できますか?
A. 設置環境やご指定に応じた塗装仕様で対応します。
Q. 宮城県外からの依頼も可能ですか?
A. 宮城県石巻市を拠点に、県外からのご依頼も承っています。まずはご相談ください。
Q. 溶接で歪みは出ませんか?
A. 鋼板の溶接では、熱による変形をゼロにはできません。そのため、歪みが出ることを前提に溶接の順序や向きを工夫し、仕上がりの寸法を確認しながら製作しています。大きな製品は工場内で仮組みを行い、取り合いを確認したうえで出荷します。
工場・プラントのホッパー製作は宮城県石巻市の日本鋼産へ
当社は、宮城県石巻市を拠点に、工場・プラント設備の製缶品を鋼板から製作している製缶・溶接加工会社です。ホッパー・シュートのほか、ダクト、ダンパー、サイクロン、排気筒、架台まで、設備まわりの鋼構造物を一貫して製作しています。
金属加工といっても加工の種類は多く、業種ごとに別の会社があることが少なくありません。当社は比較的大きな工場に設備と職人がそろっており、複数の業種にまたがる工事をトータルにサポートできるのが強みです(選ばれる理由)。
プラント設備まわりの製缶品全般についてはプラント設備で使われる製缶品とは、設備を支える架台については設備架台・機器架台の製作もあわせてご覧ください。
まとめ
ホッパーは、排出角度・板厚と補強・接続部の精度・材質と塗装の4点で性能が決まります。とくに排出角度は、詰まるか流れるかを分ける要素であり、「何を、どのくらい、どんな状態で流すのか」から逆算して決める必要があります。
既製品では寸法が合わないため、一品ごとの製作が前提になる設備です。図面がなくても、内容物と設置場所の状況がわかれば話を進められます。
無料相談を受け付けています
ホッパー・シュートの製作をお考えの際は、お気軽にご相談ください。
お見積りは無料です。
[無料相談・お問い合わせはこちら]お急ぎの方はお電話でどうぞ
(運営の妨げになりますのでお電話での営業はご遠慮ください)0225-98-6155
受付時間 平日 8:00〜17:00